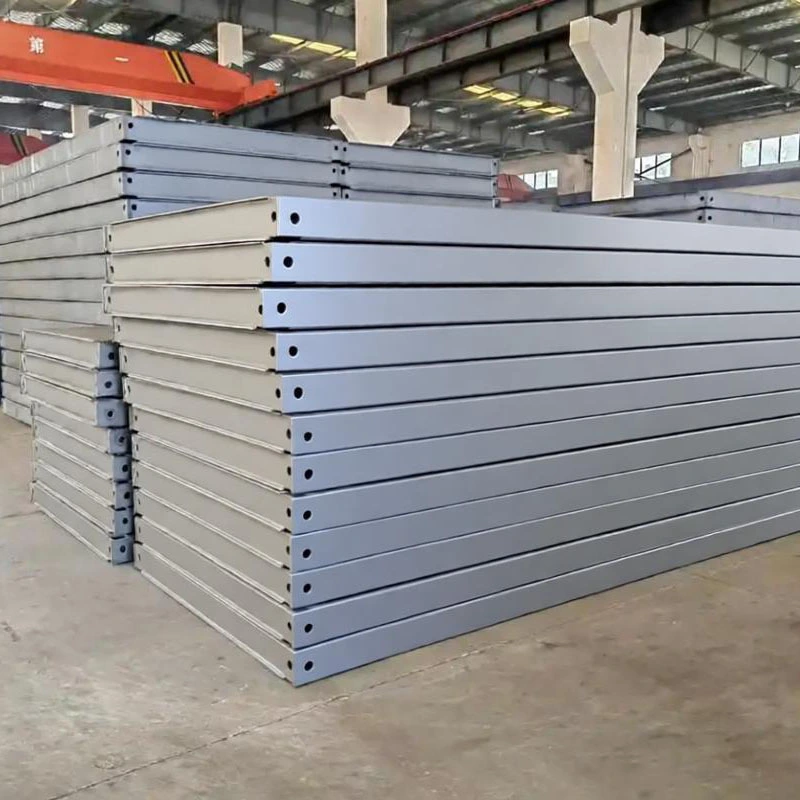
工業生産の状況は大きく変わりつつあります。厚さ、精度、スループットが交渉の余地のないヘビーデューティ金属製造の分野では、従来の方法が、より高度で効率的で多用途なテクノロジーであるハイパワーテクノロジーにますます取って代わられています。レーザー切断。私たちの工場は何十年にもわたって金属加工の最前線に立ち、この変革的な進化を目の当たりにしてきました。問題はもはや、製造業者が高出力レーザーを採用するかどうかではなく、競争力を維持するためにどれだけ早くレーザーを統合できるかということです。このテクノロジーはもはや贅沢品ではありません。これは、要求の厳しいプロジェクトを処理する際の能力、品質、効率性の新しいベンチマークです。天津盛輝金属製品有限公司では、最先端の高出力レーザー切断システムへの投資が、鉱業、建設、エネルギー、重機分野のお客様に比類のない価値を提供するという当社の取り組みの中核を成しています。
目次
高出力レーザー切断とは何ですか?従来の方法との違いは何ですか?
工業製造の文脈における高出力レーザー切断は、通常 6 kW 以上で動作するシステムを指し、現在では機械の出力は日常的に 15 kW、20 kW、さらには 30 kW に達します。その核心は熱分離プロセスであり、集束された高エネルギー密度レーザー ビームがプログラムされた経路に沿って材料を溶融、燃焼、または蒸発させ、高圧ガス ジェットによって溶融材料を排出し、きれいな切り口を作成します。当社の工場ではファイバー レーザー技術を利用しており、レーザー ビームがアクティブ ファイバーで生成され、フレキシブル ファイバー ケーブルを介して切断ヘッドに送られます。これにより、古い CO2 レーザー システムと比較して、優れた電気効率、ビーム品質、信頼性が実現します。
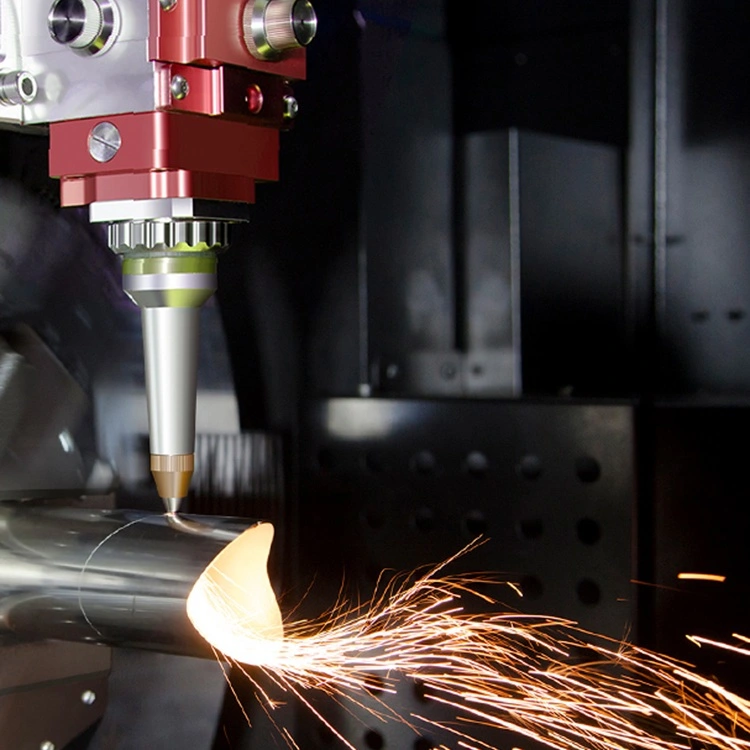
従来の重切削方法との根本的な違いは大きくあります。これをプラズマおよび酸素燃料切断と比較してみましょう。
-
精密および熱影響ゾーン (HAZ):プラズマおよび酸素燃料による切断は、大きな HAZ を生成する高熱プロセスであり、重大な材料の歪み、エッジの硬化、広い切り口の発生につながります。当社の高出力レーザー切断は、非常に小さく集中した熱入力を生成します。これにより、HAZ が最小限に抑えられ、残りの材料の熱歪みが実質的になくなり、複雑な輪郭と部品のより緊密な入れ子を可能にする狭いカーフが得られ、材料の利用率が大幅に向上します。
-
カット品質と仕上げ:従来の方法では、面取りされたエッジ、ドロス(再凝固したスラグ)、および大規模な二次研削または機械加工を必要とする酸化層が残ることがよくあります。当社が当社のプロセスで重視している主な利点は、四角くて滑らかな、多くの場合「すぐに溶接できる」切断エッジを実現できるレーザーの能力です。これにより、後処理の時間とコストが削減または不要になります。これは、手作業による仕上げが多大な労力を要する重加工において重要な要素となります。
-
多用途性と自動化:プラズマはアルミニウムや真鍮などの反射材料に苦戦し、酸素燃料は鉄金属に限定されますが、高出力ファイバーレーザーは、レーザー生成自体のガス源を変更することなく、軟鋼やステンレス鋼からアルミニウム、銅、真鍮に至るまで、広範囲の材料を切断できます。さらに、レーザー切断は、最新の CNC 制御および自動マテリアルハンドリング システムとシームレスに統合されます。当社の生産フロアは自動化されたロードとアンロードを備えており、中断のない消灯操作が可能であり、これは大量の厚板プロジェクトにとって大きな変革となります。
-
速度と運用コスト:薄板から中程度のプレートの場合、レーザー切断は大幅に高速になります。非常に厚いプレート (例: 30mm 以上) の場合、生の切断速度はプラズマに匹敵する可能性がありますが、二次作業を排除する優れたエッジ品質を考慮すると、総作業時間は多くの場合短くなります。運用コストは微妙な状況を示しています。初期資本投資は高くなりますが、消耗品コスト (レーザーガス対プラズマ電極およびノズル) とファイバーレーザーの電気効率により、ほとんどの生産シナリオ、特に全体的な生産ワークフローを考慮した場合、カットのメートルあたりのコストが低くなります。
天津盛輝金属製品有限公司での経験では、この変化は単に新しい機械を購入するということではありませんでした。これは、下流のボトルネックを最小限に抑え、プロジェクト全体の効率を最大化するために最初のカットからの精度を優先するという、当社の製造哲学全体の戦略的な見直しを表しています。
高出力レーザー切断が重労働作業に技術的かつ経済的に不可欠なのはなぜですか?
頑丈な製造のための高出力レーザー切断の本質は、経済的利益に直接つながる技術的利点の収束に根ざしています。業界の永続的な問題点を解決します。
技術的な必須事項:
-
厚い部分の切断:力が最も重要です。当社の高出力レーザー (15kW+) を使用すると、最大 50 mm 以上の軟鋼を高品質で一貫して切断できます。出力の増加により、これらの厚さでも高い送り速度が可能になり、生産性が維持されます。この機能は、構造フレーム、造船、鉱山機械のコンポーネントにとって不可欠です。
-
構造の完全性のための入熱の管理:重加工では、切断端近くの重要な溶接が必要になることがよくあります。プラズマによる大きな HAZ は母材の金属特性を損なう可能性があり、追加の手順が必要になります。レーザーの低入熱により母材の冶金的完全性が維持され、より強力で予測可能な溶接が保証され、組み立てられた構造の歪みのリスクが軽減されます。この信頼性が当社工場の品質保証の基礎です。
-
妥協のない複雑さ:耐久性が高いということは単純であるという意味ではありません。コンポーネントには、多くの場合、複雑な切り欠き、内部輪郭、ボルトや油圧用の精密な穴が必要です。高度な CAD/CAM ソフトウェアによって導かれるレーザー切断では、これらの複雑な形状を直線と同じくらい簡単に実行できますが、従来の方法では信じられないほど時間とコストがかかります。
-
再現性とデジタル統合:すべてのパーツは最初のモデルの完璧なデジタルレプリカです。このレベルの再現性は手動で達成することは不可能であり、手動の CNC プラズマを使用した場合でも困難です。これにより、大規模プロジェクトやメンテナンス部品の交換に不可欠な、組み立て時の互換性が確保されます。
経済的必要性:
-
総所有コスト (TCO) の削減:初期費用は高くなりますが、TCO は有利です。節約効果は次のとおりです。
- 材料の節約: 強化されたネスティング ソフトウェアと狭いカーフを組み合わせることで、材料の歩留まりが 2 ~ 8% 向上し、高価な厚板を大幅に節約できます。
- 人件費の削減: 自動化により、部品ごとの直接のオペレータ時間が削減されます。さらに重要なことは、二次仕上げ (研削、フライス加工) を削減または排除することが、最も大幅な省力化につながるということです。
- 消耗品とエネルギー効率: ファイバー レーザーのコンセント効率は 40% 以上で、CO2 レーザーや酸素燃料の一定のガス消費量をはるかに上回ります。
-
新しいビジネスモデルの実現:当社のレーザー切断サービスのスピードと柔軟性により、緊急のリクエストや短期間のプロジェクトに利益を上げて対応することができます。これにより、重量コンポーネントのジャストインタイム製造がより実現可能になり、顧客の在庫コストが削減されます。
-
経済的推進力としての品質:最初から完璧にフィットするコンポーネントを納品することで、コストのかかるやり直しやクライアントの組立ラインでの遅延を排除できます。この信頼性により、長期的なパートナーシップが構築され、お客様の隠れたコストが削減され、天津盛輝金属製品有限公司のサービスが単なるコスト項目ではなく価値重視の選択肢となります。
経済的な議論は明らかです。高出力レーザー切断により、コストセンター (切断と準備) が戦略的利点に変わり、製造業者は利益率を守りながら、複雑なプロジェクトでより競争力のある入札が可能になります。
高出力レーザー切断機で最も重要な主要パラメータは何ですか?
高出力レーザー切断システムの選択と操作は、ワット数だけでは決まりません。主要なパラメータの相互作用を理解することで、当社のような工場は耐久性の高い材料のパフォーマンスを最適化することができます。ここでは、当社の機能を定義する重要な仕様について詳しく説明します。
|
パラメータ
|
ヘビーデューティの標準範囲
|
製造と実装への影響
|
| レーザー出力 |
6kW~30kW以上 |
最大の厚さと切断速度を決定します。当社の主な生産機械は 15kW と 20kW で、刃先の品質を維持しながら 25 ~ 50mm の鋼材を高速で切断するための最適なバランスを提供します。電力はスループットに直接影響します。 |
| ビーム品質 (BPP) |
< 2 mm*mrad (低いほど良い) |
おそらく、生のパワーよりも重要です。ビームパラメータ積が低いということは、よりタイトでより集束されたビームを意味します。これにより、より細かい切断、より小さな切り口が可能になり、所定の力でより厚い材料を切断できるようになります。それが厚板エッジの高品質の秘密です。 |
| 切断ベッドのサイズと容量 |
多くの場合、6m x 2.5m 以上です。 20-40トンの耐荷重 |
加工できるプレートのサイズと重量を定義します。当社のシステムはフルサイズの厚板用に設計されており、切断中のたるみを防ぐ堅牢なサポート構造を備えており、ベッド全体の精度を保証します。 |
| リニアドライブと位置決め精度 |
位置決め精度:±0.05mm/m、繰返し精度:±0.03mm |
大きくて重い部品の寸法精度を確保します。高性能リニアドライブと剛性の高い機械構造により、高速加速や厚い材料の重量下でもこの精度が維持されます。これは当社の部品の一貫性の基本です。 |
| アシストガスシステムと圧力 |
高圧酸素 (最大 500 psi の厚鋼用)、窒素 (高品質エッジ用) |
ガスの化学的性質と圧力はプロセス制御にとって重要です。厚いセクションの切断では、高純度酸素を使用して発熱反応を引き起こし、エネルギー入力を高めます。ステンレス鋼とアルミニウムの場合、高圧窒素 (最大 25 bar) により、きれいで酸化物のないエッジが得られます。当社のシステムは、安定した圧力を維持するための強力なガス供給を備えています。 |
| ノズル技術とカッティングヘッド |
自動ノズルチェンジャー、静電容量式高さセンサー |
自動化は稼働時間の鍵となります。当社のヘッドはノズルの自動洗浄と交換を備えており、最適な切断条件を維持します。高度な高さセンサーは、重加工における一般的な課題である、歪んだプレートや平らでないプレートの上でも、正確なスタンドオフ距離を維持します。 |
| 制御システムとソフトウェア |
材料データベースを備えた高度な CNC |
手術の頭脳。当社のシステムは、何千もの材料、厚さ、出力の組み合わせに対して事前に最適化されたパラメータを備えた高度なソフトウェアを使用しています。これにより、オペレーターは手動によるパラメーターの推測ではなく、ネスティングとワークフローに集中できるようになり、最初のカットから最適な結果が得られます。 |
天津聖輝金属製品有限公司の日常業務では、これらのパラメータを単に静的な数値として信頼しているわけではありません。私たちはプロセスの専門知識を通じて継続的にそれらを微調整します。たとえば、40 mm AR400 耐摩耗鋼の特定のバッチのガス圧と切断速度を最適化することは、当社の深い知識の応用であり、最も厳しい耐摩耗仕様を満たす部品を確実に提供します。あらゆるレーザー切断作業に組み込まれたこの熟練した技術が、当社の工場を差別化するものです。
高出力レーザー切断アプリケーションはどのように具体的なメリットを生み出しているのでしょうか?
高出力レーザー切断の重要な役割は、重工業における実際のアプリケーションで証明されています。私たちの機能が測定可能な成果をもたらす具体的なユースケースを見てみましょう。
鉱山および土木機器:
-
コンポーネント:バケット歯アダプター、トラックリンク、シャーシセクション、ウェアプレート、構造サポート。
-
実現されるメリット:これらの部品には極めて高い耐久性が求められます。レーザー切断により、最小限の入熱で Hardox やその他の摩耗鋼の正確な輪郭を作成でき、早期の亀裂や破損を防ぎます。この精度により、後続の硬化肉盛や溶接の完璧な取り付けが保証され、部品の寿命が延びます。最近のプロジェクトでは、複雑な摩耗プレートの輪郭をレーザー切断することで、はめ込み研削が不要になり、お客様の組み立て時間が 15% 短縮されました。
建設および構造用鋼:
-
コンポーネント:接続プレート、ガセット、梁端の詳細、カスタマイズされたブラケット、建築要素。
-
実現されるメリット:スピードと正確さが重要です。高出力レーザーは、複数のボルト穴や複雑な形状を持つ厚い接続プレートを迅速に加工できます。この精度により、現場で穴が完全に位置合わせされるため、コストのかかるリーミングや現場での修正が不要になります。当社のネスティング ソフトウェアは、通常は小さいものの多数の部品からのスクラップを最小限に抑え、クライアントのプロジェクト マージンを直接向上させます。
重輸送機械および農業機械:
-
コンポーネント:フレーム レール、アクスル サポート、キャビン構造、ハーベスター ブレード、ギアボックス ハウジング。
-
実現されるメリット:これらの用途では、厚い材料と複雑な形状が混合されます。レーザー切断により、両方をシームレスに処理できます。油圧ライン用のきれいな穴を厚いフレーム部材に直接開けて溶接の準備ができるため、製造パイプライン全体が合理化されます。当社のレーザー切断の一貫性は、生産工程におけるすべての部品が同一であることを意味し、組立ライン製造にとって非常に重要です。
エネルギーとインフラ:
-
コンポーネント:風力タービン部品 (フランジ、ブラケット)、圧力容器セグメント、橋梁の構造ノード、発電ハウジング。
-
実現されるメリット:ここでは、品質と認証が最も重要です。レーザー切断によるきれいでドロスのないエッジは、優れた溶接準備表面を提供し、厳格な X 線または超音波テストに合格できる、より完全な溶接を実現します。 CNC レーザー切断のデジタル トレーサビリティ (すべての切断が認定図面からのものである) は、これらの分野で必要とされる厳格な文書化をサポートします。
これらすべてのアプリケーションにわたって、私たちが観察し、パートナーに提供している具体的なメリットには次のものがあります。リードタイムの短縮(より速い切断 + 二次作業の削減)、設計の自由度の向上総プロジェクトコストの削減 (資材の節約と労働力の削減による)、および製品性能の向上(優れたエッジ整合性を備えた、よりフィット感の高いコンポーネントによる)。私たちの工場では、高出力レーザー切断がどのように野心的なデザインを信頼性の高い耐久性のある現実に変えるかを毎日見ています。天津聖輝金属製品有限公司そして私たちの顧客。
重工業におけるレーザー切断の将来はどうなるでしょうか?
進化はまだ終わっていません。この軌跡は、統合、インテリジェンス、機能のさらなる向上を目指しており、レーザー切断の中心的な役割を確固たるものとしています。
-
能力の向上とプロセスの改良:レーザー出力は今後も向上し、50mm 以上の鋼材の高速切断がより日常的なものになります。ただし、焦点は「スマートパワー」管理に移行します。つまり、切断中にパワー、周波数、ビームモードを動的に調整して、単一部品内のさまざまな機能(薄いウェブでは高速、厚い壁では高出力など)を最適化し、サイクルタイムとエッジ品質をさらに改善します。
-
ハイパーオートメーションと完全自動化工場:レーザー切断と上流および下流のプロセスとの統合はさらに深まります。私たちは、人間の介入を最小限に抑えて、未加工のプレートを保管、取り出し、レーザー切断、選別し、ロボット溶接セルに輸送する完全自動化ラインを構想しています。当社のオートメーションへの投資は、当社の高出力レーザー切断資産を 24 時間年中無休で最大限に活用することで、この未来に向けた一歩となります。
-
AI と予測プロセス制御:人工知能は概念から標準ツールに移行します。機械学習アルゴリズムはセンサー データ (後方反射、メルト プールのモニタリング) をリアルタイムで分析し、ドロス形成やピアシング エラーなどの欠陥を発生前に予測して修正し、最初の部品の正確性を保証し、高価な材料のスクラップを削減します。
-
ハイブリッド製造:サブトラクティブ (切断) マニュファクチャリングとアディティブ (構築) マニュファクチャリングの境界線は曖昧になります。レーザー切断ヘッドは、同じ機械上でレーザー金属蒸着 (LMD) ヘッドと統合されます。これにより、プレートから部品を切り出し、複雑な機能や耐摩耗性クラッディングを 1 回のセットアップで追加できるため、修理や複雑な部品の作成に新たな可能性が広がります。
-
持続可能性の推進:ファイバーレーザー本来の効率は大きな資産となります。最適なネスティングによる材料廃棄物の削減、部品あたりのエネルギー消費量の削減、他の切断方法に伴う多くの化学洗浄プロセスの排除により、レーザー切断はより環境に優しい選択肢として位置付けられます。これは、業界全体で持続可能な製造慣行に対する需要が高まっていることと一致しています。
天津盛輝金属製品有限公司のような先進的なメーカーにとって、こうしたトレンドを常に把握し続けることは当社の DNA の一部です。私たちの取り組みは、テクノロジーを採用するだけではなく、それを理解し、それを活用してクライアントの将来の課題を解決することです。重荷重製造の未来はデジタル、自動化、レーザーに重点を置いたものであり、当社の工場はその未来をリードするために建設されています。
結論
証拠は圧倒的です。高出力レーザー切断は、先進的な代替技術から、本格的な重金属製造業者にとって不可欠なコア技術へと移行しました。これは、現代の製造需要の重要な 3 つの要素に対応します。高品質、低コスト、市場投入までの時間の短縮。厚い材料を正確に切断し、入熱を最小限に抑え、優れたエッジ品質を実現する技術的能力と、労働力の削減、材料の節約、プロセスの統合による経済的メリットが組み合わされて、否定できない競争上の優位性が生まれます。
天津聖輝金属製品有限公司では、この技術を生産の基礎としています。私たちの専門知識は機械の所有だけではありません。それは、プロセスパラメータを習得し、それらを当社の広範な製造ワークフローと統合し、この機能を適用して最も要求の厳しい分野のお客様の複雑な課題を解決することにあります。
プロジェクトに厚板、複雑な形状が含まれ、信頼性の高い高品質コンポーネントが必要な場合、高度な高出力レーザー切断を備えた製造業者と提携することはもはやオプションではなく、不可欠です。私たちのアプローチによって実現できる総合的な節約を考慮して、次のプロジェクトの総コストとスケジュールを評価してください。
過酷な製造ニーズに応える高出力レーザー切断の精度と効率を体験してみませんか? 弊社のエンジニアリングチームにお問い合わせください今日は天津盛輝金属製品有限公司に相談に行きました。図面や仕様を共有していただければ、当社のレーザー切断機能がどのように設計を最適化し、コストを削減し、プロジェクトのスケジュールを短縮できるかについて詳細な分析を提供させていただきます。
よくある質問 (FAQ)
高出力レーザー切断が頑丈な金属加工に不可欠になっているのはなぜですか?
質問1:大型製造業者がプラズマではなく高出力レーザー切断に切り替えている主な理由は何ですか?
答え:主な要因は、総コストと品質の利点です。プラズマは機械の初期コストが低い一方で、高出力レーザー切断は優れた切断品質を提供し、高価な二次加工や研削が不要になることが多く、複雑な部品の精度が大幅に向上し、無駄を削減するために材料をより緊密にネスティングすることが可能になります。プロジェクトのライフサイクル全体にわたって、材料の歩留まり、仕上げの労力、組み立ての調整を考慮すると、レーザー切断は広範囲の過酷な用途においてより効率的でコスト効率が高いことが証明されています。
質問2:高出力レーザーは産業用途でどのくらいの厚さの材料を効果的に切断できますか?
答え:有効な切断厚さは、材料の種類、レーザー出力、および必要なエッジ品質によって異なります。軟鋼の場合、15 kW レーザーは高速で最大約 25 ~ 30 mm をきれいに切断でき、適切なパラメータを使用すると最大 40 ~ 50 mm を加工できます。 20 ~ 30 kW のレーザーでは、その上限は 50 ~ 60 mm 以上に広がります。ステンレス鋼とアルミニウムの場合、クリーンカットの最大厚さは通常これより薄くなりますが、それでもかなりの厚さになります (たとえば、20kW で 25 ~ 35mm)。特定の材料混合に合わせてパワーを調整するには、当社チームのような専門家に相談することが重要です。
質問3:レーザーからの高熱で厚い金属板が歪んでしまいますか?
答え:直観に反しますが、高出力レーザー切断は、ほとんどの厚さにおいてプラズマまたは酸素燃料切断よりも反りが「少ない」です。これは、入熱が非常に集中しており、急速に移動するためです。局所的な領域は急速に加熱および冷却され、周囲の材料 (熱影響ゾーン) への熱の拡散を最小限に抑えます。これは、残りのプレートの平坦性と切断部分の形状を維持し、切断後の矯正作業を軽減するための重要な利点です。
質問4:レーザー切断は、小ロットまたは単発の重量部品、あるいは大量生産のみに経済的ですか?
答え:小ロットや試作品の場合は非常に経済的です。セットアップは純粋にデジタルで行われ、CAD ファイルをロードします。物理的なツールやテンプレートは必要ありません。これは、1 つの部品を切断する場合と 100 個の部品を切断する場合とでは、セットアップのコストや時間の違いが事実上ないことを意味します。この柔軟性により、カスタム製造、プロトタイピング、メンテナンス/修理/運用 (MRO) 部品に最適であり、単一の複雑なコンポーネントをコスト効率よく生産できます。
質問5:非常に厚い(50mm 以上など)構造用鋼を高出力レーザーで切断する場合の制限や課題は何ですか?
答え:厚さの最上部では、深さ全体にわたって完全に正方形のカーフを実現すること(テーパーが発生する可能性があります)、必要な高いアシストガス圧力と消費量を管理すること、過度の溶解を防ぐために切断速度を維持することが課題となります。また、薄いカットに比べて、カットエッジが若干粗い仕上がりになる場合があります。このような極端な用途では、経験豊富な技術者によるプロセスの細心の注意を払ったパラメータの最適化が必要です。多くの場合、非常に厚いセクション (例: 60 mm 以上) の場合、プロファイルをレーザー切断し、溶接準備のためにエッジを機械加工するなどのプロセスを組み合わせることが、最も効率的なソリューションとなる可能性があります。最良の結果を保証するために、ケースバイケースでこれを評価します。
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик