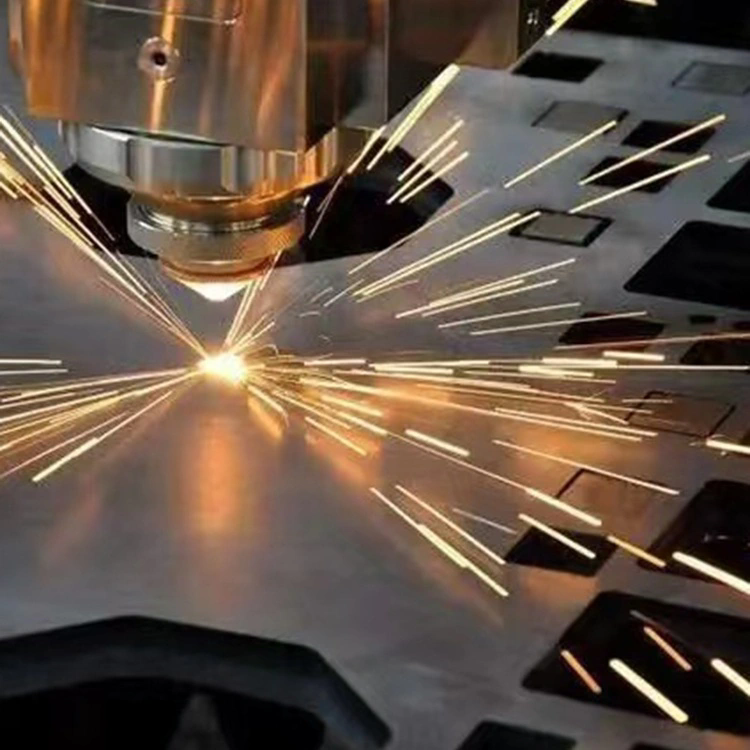
現代の製造業の状況は、より複雑な形状、より厳しい公差、および珍しい材料組成への需要によって、前例のないペースで変化しています。何十年もの間、レーザー切断は主に標準的な鉄金属および非鉄金属と塩基性ポリマーに限定されていました。しかし、共振器技術、ビーム伝達システム、制御ソフトウェアの進化により、これらの制限は打ち破られました。今日は、上級者向けレーザー切断システムは単なるツールではありません。これらは、かつては光で切断することが不可能または非現実的であると考えられていたさまざまな材料を加工できる洗練された製造センターです。
革新を目指すエンジニア、設計者、調達専門家にとって、どの新素材が高度なレーザー切断システムで処理できるようになったのかを理解することは非常に重要です。電気自動車の部品に必要な高反射率の銅合金であれ、航空宇宙で使用される繊細な複合材料であれ、最新のレーザー機器の機能は劇的に拡張されています。で天津盛輝金属製品有限公司、私たちはこの進化を直接目撃し、最先端のテクノロジーを統合して、当社の工場がこの産業革命の最前線であり続けることを保証します。
コンテンツディレクトリ
現在レーザー切断で日常的に切断されているのはどのような珍しい金属や合金ですか?
冶金学における「エキゾチック」という用語は、通常、硬度、靱性、または化学反応性のために機械加工が困難な材料を指します。これらの合金に直面すると、従来の機械的切断方法では不十分なことが多く、工具の摩耗が激しくなり、スループットが低下します。しかし、レーザー切断の最新の進歩により、当社はこれらの障壁を打ち破りました。私たちの工場では、ほんの 10 年前であれば工具を破壊していたであろう材料を日常的に処理しています。
最も重要な進歩の 1 つは、インコネル、ハステロイ、チタンなどの高強度航空宇宙合金の加工です。これらの材料は、極端な温度と圧力に耐える必要があるコンポーネントに不可欠です。高度なレーザー切断システムは、特定の波長調整とパルス変調を利用して、熱の影響を受けるゾーンを最小限に抑え、材料の構造的完全性を損なわないようにします。これは、切断物の冷却と溶融材料の排出を同時に行う高圧アシストガスを使用することで実現し、微小亀裂を防ぎます。
大幅な成長を遂げたもう 1 つのカテゴリは、自動車産業で使用される先進的高強度鋼 (AHSS) の加工です。プレス硬化鋼 (PHS) を含むこれらの鋼は非常に強いですが、トリミングが難しいことで知られています。当社のシステムでは、機械プレスでは実現できない速度と精度でこれらの材料に電力を供給するマルチキロワットのファイバーレーザーを利用しています。当社のレーザー切断セットアップの柔軟性により、高価なハードツールを必要とせずに、迅速なプロトタイピングと少量生産が可能になります。
さらに、医療業界やエレクトロニクス業界で使用される高純度金属の切断能力も向上しました。外科用インプラントに使用されるタンタルと半導体部品に使用されるモリブデンは現在、当社の工場で毎日処理されています。当社の機器の精度により、汚染がないことが保証されます。これは生体適合性と電子的性能にとって極めて重要です。以下の表は、これらの先進的な金属に使用される当社の主なレーザー切断システムの仕様を詳しく示しています。
|
材料カテゴリー
|
特定の合金
|
レーザーの種類
|
最大厚さ (mm)
|
アシストガス
|
| 超合金 |
インコネル718、ハステロイC-276 |
ファイバーレーザー(6kW~12kW) |
20mm |
窒素・アルゴン |
| 高張力鋼 |
ウシボール1500、ダクチボール500 |
ファイバーレーザー(8kW~15kW) |
30mm |
圧縮空気・窒素 |
| 高融点金属 |
モリブデン、タンタル、タングステン |
緑色波長ファイバーレーザー |
8mm |
アルゴン |
| チタン合金 |
グレード5 (Ti6Al4V)、グレード23 |
ファイバーレーザー(4kW~8kW) |
25mm |
アルゴン(酸化を避けるため) |
この表は、天津盛輝金属製品有限公司が持つ技術力を示しています。当社の多様なレーザー源への投資により、ワークピースの特定の冶金学的特性に合わせて切断プロセスを調整することができます。私たちは画一的なアプローチには依存しません。代わりに、レーザーの波長と出力を材料の吸収特性に合わせます。これにより、「どの新しい材料が高度なレーザー切断システムで加工できるようになりましたか?」という質問に確実に答えることができます。弊社と提携していただく場合、その答えはほとんどの場合、はっきりとした「はい」です。
高度なシステムは反射材料と複合材料をどのように処理しますか?
歴史的に、銅、真鍮、アルミニウムなどの反射素材はレーザー切断の悩みの種でした。レーザービームは共振器内に反射して戻り、光学系とレーザー光源自体に壊滅的な損傷を引き起こす可能性があります。同様に、複合材料は不均一な構造をしているため、マトリックスと強化材の蒸発点が異なるため課題が生じていました。では、高度なレーザー切断システムはどのようにしてこれらのハードルを克服したのでしょうか?
反射材料に対する解決策は、後方反射保護機能を内蔵した高度なファイバー レーザー技術の採用にあります。古い CO2 レーザーとは異なり、最新のファイバー レーザーは固体利得媒体を利用しています。当社のシステムには、後方反射を即座に検出するセンサーが装備されています。反射エネルギーのスパイクが検出された場合、システムはパルスパラメータを調整するか、ビームを一時的に停止してキャビティを保護します。さらに、ファイバー レーザーの短い波長 (通常 1.07 マイクロメートル) は、CO2 レーザーの長い波長よりも銅や真鍮に吸収されやすくなります。これは、エネルギーが反射する代わりに効率的に熱に変換され、きれいで速いカットが可能になることを意味します。
複合材料に関しては、炭素繊維強化ポリマー (CFRP) やガラス繊維強化ポリマー (GFRP) などの材料の加工が現実になりました。ここで重要なのは、パワーだけではなく、パルス持続時間です。当社では、材料を溶融ではなく昇華によって蒸発させる超短パルス レーザー (ピコ秒またはフェムト秒) を利用しています。この「コールドアブレーション」プロセスにより、エッジの粗さや層間剥離を引き起こす周囲のポリマーマトリックスを溶かすことなく、カーボンファイバーをきれいに切断することができます。
当社の工場は、現代のエレクトロニクスや絶縁体に使用される多層材料の切断も完璧に行っています。これらは多くの場合、金属箔に接着されたポリマーフィルムで構成されています。従来の切断では、層が一緒に汚れてしまいます。当社の高度なビーム整形光学系を使用すると、焦点を調整して、個々の層を歪ませることなくスタックを正確に切断できます。これらの困難な材料に対して当社が提供する主な機能は次のとおりです。
-
反射金属:純銅(最大6mm)、真鍮(最大8mm)、高シリコンアルミニウム。
-
サーマルコンポジット:炭化を最小限に抑えたカーボンファイバープリプレグおよび硬化CFRP(最大10mm)。
-
ラミネート:PCB 製造用の銅張積層板 (CCL) はバリゼロで切断されます。
-
コーティングされた材料:亜鉛メッキ鋼とアル亜鉛、腐食を防ぐためにエッジシーリングでカットされています。
Tianjin Shenghui Metal Products Co., Ltd. では、これらの材料向けに特別に構成された専用のワークステーションを用意しています。当社のエンジニアは、異なる材料とのビーム相互作用の微妙な違いを理解しています。私たちはこれらのアイテムを単に処理するだけではありません。材料の組成を分析して、最適な供給速度とガスの組み合わせを決定します。この技術的専門知識が当社の評判の基盤であり、クライアントが最も困難なプロジェクトで当社を信頼する理由です。どの新素材が先進的なレーザー切断システムで加工できるようになったのか知りたいとき、彼らは当社の成功実績に注目します。
なぜセラミックやサファイアのような非金属材料が現在利用可能になっているのでしょうか?
純粋な金属加工ツールから汎用加工ソリューションへのレーザー切断の移行は、硬くて脆い非金属へのレーザー切断の適用によって最もよく例証されます。工業用セラミックス (アルミナ、ジルコニア)、サファイア、特殊ガラスなどの材料は、成形が難しいことで知られています。これらは熱応力によって亀裂が発生しやすく、ほとんどの切削工具よりも硬いです。しかし、レーザー波長とビーム制御の革新のおかげで、先進的なレーザー切断システムでどの新しい材料を加工できるかという問題には、まさにこれらの物質が含まれています。
従来のレーザーは、セラミックが透明であるか赤外線を反射するため、セラミックとの相性が悪かった。私たちのアプローチでは、CO2 レーザー (セラミック格子に吸収される長波長) または最近では緑色レーザーと UV レーザーを利用します。例えば、耐久性の高い時計の文字盤やスマートフォンのカメラカバーなどに使われるサファイアの切断には、「フィラメンテーション」という技術が採用されています。超短パルスレーザーが材料の内部に集束されます。高強度によりプラズマ フィラメントが生成され、材料を内部で改質し、実質的に表面に損傷を与えることなく分離ラインを作成します。その後、部品は穏やかな機械的な力で分離され、元の状態のエッジが得られます。
パワーエレクトロニクスに使用される炭化ケイ素 (SiC) などの導電性セラミックの場合、当社は複数段階のプロセスを利用します。まず、低出力のビームで材料に傷をつけます。次に、制御された破壊プロセスによって部品が分離されます。これにより、SiC の繊細な電気特性がマイクロクラックによって損なわれないことが保証されます。当社のレーザー切断システムには、固定ビームの下で材料を移動させる精密ステージが装備されており、絶対的な精度を保証し、ワークピースを粉砕する可能性のある振動を最小限に抑えます。
これらの材料を加工することが可能であれば、業界全体に新たな設計の可能性が広がります。医療技術では、ジルコニア製の歯科インプラントや外科用器具を、数日ではなく数分でカスタム形状に切断できるようになりました。半導体業界では、ガラスインターポーザーとセラミック基板を正確に切断できるため、次世代の小型エレクトロニクスが可能になります。以下は当社の工場が現在処理している非金属材料のリストであり、当社の幅広い能力を示しています。
-
テクニカルセラミックス:アルミナ(Al2O3)、ジルコニア(ZrO2)、窒化ケイ素(Si3N4)。
-
結晶材料:合成サファイア、クォーツ、ルビー。
-
特殊ガラス:ホウケイ酸塩、ゴリラガラス、溶融石英。
-
天然素材:高密度グラファイトとカーボンカーボン複合材。
この非金属への拡大は、天津盛輝金属製品有限公司の専門知識への多大な投資を表しています。当社の技術者は、特に脆性材料の加工技術について訓練を受けています。鋼を切断するのとは異なる考え方が必要です。忍耐力と正確さが最も重要です。これらの技術を習得することにより、当社は、インチ厚の鋼材であっても、ウェハほどの薄さのサファイアであっても、あらゆる精密加工ニーズに単一のソースを提供します。高度なレーザー切断システムでどのような新素材を加工できるかという疑問は、当社の工場現場で毎日答えられています。
概要: 材料加工の未来
レーザー切断技術の旅は絶えず拡大し続けます。薄いシートを切断するためのニッチなツールとしての初期の頃から、現代の産業にとって多用途で不可欠なプロセスに進化しました。私たちは、反射金属、超合金、複合材料、さらには脆性セラミックスさえも、どのようにして可能性の領域内にあるのかを調査してきました。この進化は、高度なレーザー光源、インテリジェントな制御システム、冶金学および材料科学の深い知識の相乗効果によって推進されています。
競争力を維持したいと考えている企業にとって、どの新素材が高度なレーザー切断システムで加工できるようになったのかを理解することは、単なる学術的な作業ではありません。それは戦略的な利点です。これにより、サプライチェーンの統合、リードタイムの短縮、およびこれまで達成できなかった性能特性を備えた製品の作成が可能になります。私たちの工場では、これらの限界をさらに押し上げることに取り組んでいます。当社は継続的に新素材をテストし、プロセスを改良して、お客様が困難なプロジェクトを抱えている場合でも確実に提供できるよう準備を整えています。
次のプロジェクトでレーザー切断の最新の進歩を活用したいと考えている場合は、ぜひご利用ください。お問い合わせ。 Tianjin Shenghui Metal Products Co., Ltd. をイノベーションのパートナーにしましょう。当社のチームは、お客様の特定の材料加工ニーズに合わせて詳細な分析と見積もりを提供する準備ができています。当社の高度なレーザー切断システムの精度と機能を今すぐ体験してください。
よくある質問 (FAQ)
10 年前には不可能だった高度なレーザー切断システムで加工できるようになった新素材はどれですか?
10 年前、純銅や真鍮などの反射率の高い材料は、後方反射によってレーザー光源が損傷するリスクがあるため、加工が非常に困難でした。現在、天津盛輝金属製品有限公司で使用されているような高度なファイバー レーザー システムには、後方反射防止機能と、これらの金属に容易に吸収される短波長が装備されています。さらに、工業用セラミックス (アルミナ、ジルコニア) などの脆い非金属やサファイアなどの結晶材料は、現在、熱亀裂を防ぐ「コールド アブレーション」を実行する超短パルス レーザーを使用して日常的に切断されています。これらの進歩により、加工可能な材料の範囲が効果的に 2 倍になり、エレクトロニクス、航空宇宙、医療機器の製造における革新が可能になりました。
CFRP などの新素材と従来の金属のレーザー切断品質はどのように比較されますか?
故障モードが異なるため、品質指標も異なります。従来の金属の場合、品質はエッジ粗さ (Ra) とドロスによって測定されます。炭素繊維強化ポリマー (CFRP) などの新しい素材の場合、主な懸念事項は熱影響部 (HAZ) と層間剥離です。高度なレーザー切断システムは、入熱を最小限に抑えるパルスファイバーレーザーまたは UV レーザーを使用してこの問題に対処します。当社工場では、CFRPのドライカットと呼ばれる、マトリックス材料が溶けたり燃えたりせず、繊維がきれいに剪断される加工を実現しています。これにより、工具の磨耗や振動がないため、多くの場合機械フライス加工よりも優れた切断品質が得られ、数千の部品にわたって一貫した刃先品質が保証されます。これは航空宇宙構造部品にとって不可欠です。
最新のレーザー切断システムで高反射率金属を加工する場合の制限は何ですか?
最新のシステムは後方反射の主なリスクを克服していますが、実際的な制限はまだあります。主な制限は厚さです。銅は最大 6 mm まで確実に切断できますが、厚い部分 (10 mm 以上) の切断は、材料の熱伝導率が高く、切断ゾーンから熱がすぐに放散されるため、困難になります。これにより、同じ厚さの鋼と比較して切断速度が遅くなる可能性があります。さらに、材料の純度も重要です。無酸素高導電性 (OFHC) 銅は、電解タフピッチ (ETP) 銅とは異なります。 Tianjin Shenghui Metal Products Co., Ltd. のエンジニアは、焦点位置を調整し、非常に高圧の窒素を使用してきれいでバリのないエッジを確保することで、これらの微妙な違いを考慮しますが、特定の合金の化学的性質を理解することが成功の鍵となります。
高度なレーザー切断システムは、コーティングを損傷することなく、コーティングまたは塗装された材料を加工できますか?
はい、これは最新のレーザー切断の重要な利点の 1 つです。塗装済みまたはコーティングされた金属を加工する場合、多くの場合、表面のコーティングを削ったり、切断端から焼き戻したりすることなく、金属を切断することが目標となります。これは、いわゆる「コーティングに優しい切断」によって実現されます。非常に小さな切り溝幅のファイバーレーザーを使用し、パルス形状を最適化することで、周囲のコーティングをそのまま残しながら金属を蒸発させることができます。亜鉛メッキ鋼板などの材料については、切断端での亜鉛の蒸発を最小限に抑える特殊な切断パラメータも利用し、後工程での酸化亜鉛(白錆)の生成を軽減します。当社のレーザー切断システムは、コーティングの美観と保護品質を確実に維持するために、これらの材料に合わせた特定のレシピでプログラムされています。
新しい工業用セラミックやガラスを切断する場合、最も重要な特定のレーザー パラメータは何ですか?
工業用セラミックやガラスの場合、最も重要なパラメータはもはやパワーだけではなく、波長とパルス持続時間です。これらの材料は標準的な赤外線ファイバー レーザーに対して透明であるため、シリカ構造に吸収される CO2 レーザー (波長 9.3 μm ~ 10.6 μm) か、高精度の「冷間切断」用の緑色/UV レーザーのいずれかが必要です。パルス持続時間も同様に重要です。ピコ秒またはフェムト秒パルスを使用します。この時間は信じられないほど短く (1 京分の 1 秒)、エネルギーが非常に速く供給されるため、材料は溶融することなく固体から気体に直接昇華します。この「コールドアブレーション」プロセスは、セラミックマトリックスの微小亀裂や熱応力を防ぐために不可欠です。さらに、切断が垂直かつ正確であることを保証するために、焦点の位置をサブミクロンの精度で制御する必要があります。
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик